Lonure

Cuaderno de taller · Fundición a la cera perdida

Del modelo en cera al bronce patinadolas diez etapas de una pieza fundida

Una pieza de bronce no nace en el horno. Nace mucho antes, cuando alguien decide qué grosor tendrá una pared, por dónde entrará el metal y cuánto va a contraerse la aleación al enfriarse. Este sitio recoge, ordenada y sin prisa, la secuencia completa del trabajo de un taller de fundición artística: qué ocurre en cada etapa, qué se decide en ella y qué errores se pagan más tarde.

01

El modelo y la copia en cera

Todo empieza con un original que no va a sobrevivir al proceso. La cera perdida se llama así porque la copia intermedia se destruye: el modelo de cera desaparece dentro del molde y deja en su lugar el hueco exacto que ocupará el metal.

El original puede estar hecho en barro, en escayola, en resina o en la propia cera. Si se trata de barro, lo habitual es sacar primero un molde de caucho de silicona sostenido por una contramolde rígido; ese molde de caucho es el que permitirá obtener varias ceras iguales y conservar la forma del original aunque el barro se agriete o se reutilice.

La cera se aplica al molde de caucho a pincel y por vertidos sucesivos, girando el molde para que el material cubra las paredes de manera regular. Rara vez interesa una cera maciza: en piezas de cierto tamaño se busca una pared hueca de entre cinco y ocho milímetros, porque el bronce macizo pesa demasiado, gasta metal sin necesidad y enfría de forma desigual. El hueco interior se rellena después con el material refractario que formará el macho o núcleo.

La cera recién sacada del molde nunca está lista. Trae costuras en las líneas de partición, burbujas, zonas finas y pequeñas faltas. Repasarla es un trabajo lento de espátula caliente, cuchilla y calor suave, y conviene entender que cualquier detalle que se deje pasar aquí aparecerá en el bronce multiplicado por la dureza del metal. Corregir un defecto en cera cuesta minutos; corregirlo después cuesta horas de cincel.
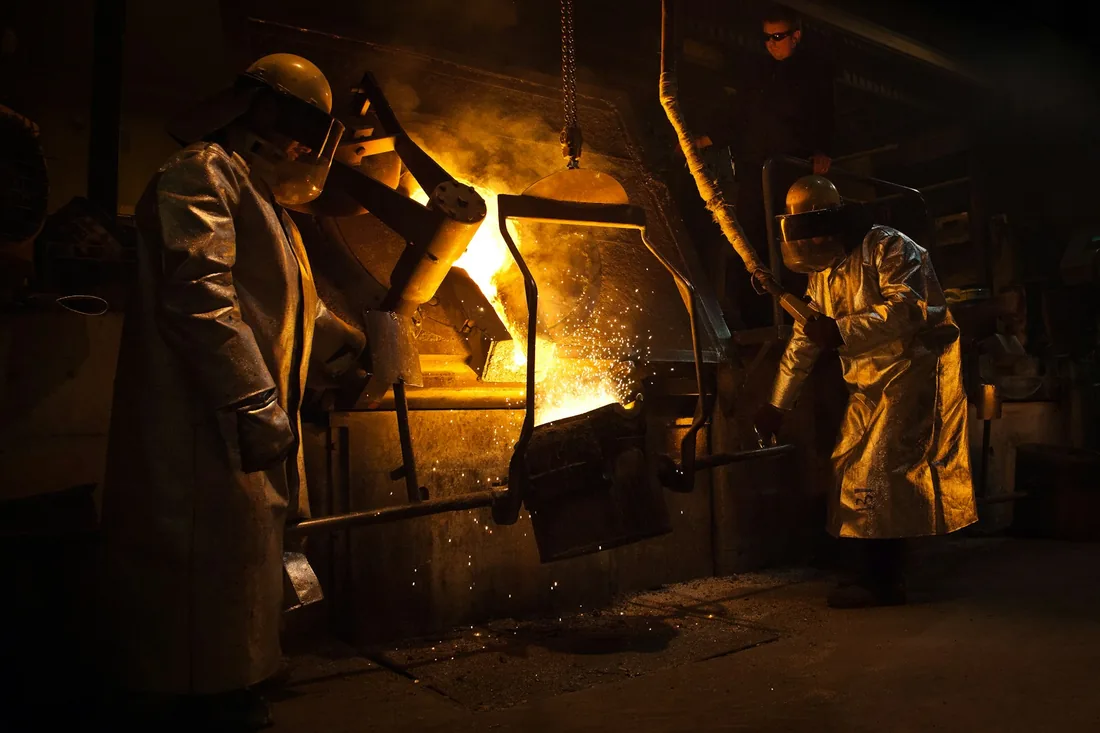
Dos operarios vierten metal fundido desde un crisol en un taller de fundición
La colada concentra la atención del taller, pero es solo uno de los diez momentos de una pieza fundida. Imagen de archivo, incluida como material visual del tema.

02

El sistema de bebederos y su cálculo

Sobre la cera repasada se construye una segunda escultura que nadie verá: el árbol de colada. Es la red de canales por la que el bronce entra, llena la cavidad y expulsa el aire, y de su diseño depende buena parte del resultado.

El sistema tiene partes con funciones distintas. La copa o embudo recibe el chorro y amortigua la caída. El bebedero principal conduce el metal hacia abajo. Los canales de distribución lo reparten y los ataques —los tramos que tocan la pieza— lo introducen en los puntos elegidos. Los respiraderos suben desde las zonas altas y desde los extremos ciegos para que el aire y los gases encuentren salida. Las mazarotas, cuando hacen falta, son depósitos de metal caliente que alimentan la contracción mientras la pieza solidifica.

El cálculo no es una fórmula única, pero sí responde a una lógica reconocible. Se estima el peso de bronce que necesita la pieza a partir del volumen de cera, sabiendo que el bronce pesa aproximadamente once veces más que la cera que ocupa el mismo espacio. Con ese peso y con el tiempo de llenado deseado se dimensiona la sección del bebedero principal. A partir de ahí, las secciones de los canales y de los ataques se establecen por proporción respecto a ese primer valor, de manera que el metal no se acelere ni se frene bruscamente en ningún punto del recorrido.

Tres criterios ayudan a decidir dónde colocar los ataques:

  • Entrar por zonas gruesas, que solidifican más tarde y toleran mejor la marca del corte posterior.
  • Evitar entrar directamente sobre superficies visibles, delicadas o muy trabajadas.
  • Distribuir varias entradas cuando la pieza es larga o de sección variable, en lugar de forzar un único recorrido demasiado largo.

Una regla que se repite en el taller: el metal debe llenar de abajo arriba y solidificar de lejos hacia la entrada. Si la parte que alimenta se enfría antes que la parte alimentada, aparecerá un rechupe justo donde no se puede corregir con comodidad.

03

Mezcla de moldeo y cáscara cerámica

El molde puede construirse de dos maneras muy distintas, y la elección condiciona el ritmo del taller, el acabado de la superficie y el tamaño máximo que se puede abordar.

Molde macizo de revestimiento

Es el procedimiento clásico. El árbol de cera se encierra dentro de un cilindro metálico y se cubre con una papilla refractaria que endurece. Las mezclas tradicionales combinan escayola con material refractario molido —chamota, ladrillo refractario, sílice— y, en talleres que trabajan a la manera antigua, arcilla, arena, polvo de ladrillo y fibras vegetales aplicadas en capas de grano creciente. La primera capa, la que toca la cera, siempre es la más fina: es la que copia el detalle.

El molde macizo es barato, tolera formas complicadas y no exige instalaciones especiales, pero es pesado, tarda días en secar del todo y acumula humedad que hay que eliminar con paciencia antes de pensar en meterlo en el horno.

Cáscara cerámica

El árbol se sumerge en una lechada de sílice coloidal cargada con harina refractaria y, todavía húmedo, se espolvorea con grano de circonio o de molochita. Se deja secar y se repite. Cada ciclo añade una capa; entre siete y nueve suelen bastar, con grano fino en las primeras y más grueso en las últimas para dar resistencia mecánica.

El resultado es un molde delgado, ligero y de superficie muy fiel, que se calienta y se enfría rápido y permite piezas de gran tamaño sin recipientes enormes. A cambio exige un local con humedad y temperatura razonablemente estables, disciplina en los tiempos de secado y un consumo constante de material.

Lo que decide entre uno y otro

  • Tamaño y peso de la pieza, y si se va a fundir entera o por partes.
  • Nivel de detalle de la superficie y cuánto repasado posterior se está dispuesto a asumir.
  • Número de piezas: la cáscara compensa cuando hay volumen de trabajo continuado.
  • Espacio, ventilación y capacidad de secado del taller.

04

Descerado y calcinación del molde

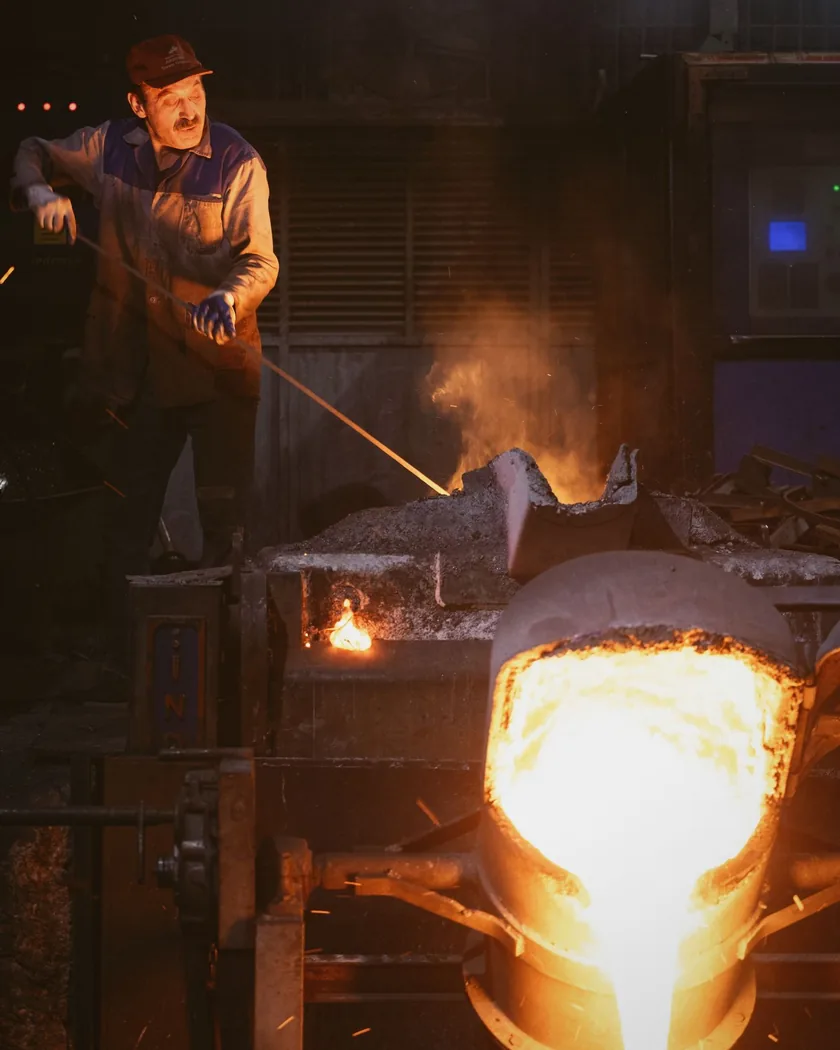
Operario controla el vertido de metal fundido hacia un molde en una fundición
El horno y la colada exigen protección completa: pantalla facial, polainas y guantes de manga larga. Imagen de archivo, incluida como material visual del tema.

Eliminar la cera es el punto en el que el molde queda vacío y se vuelve, por fin, un molde. Se hace de dos maneras. En autoclave, con vapor a presión, la cera se ablanda y sale en pocos minutos; es rápido, permite recuperar el material y somete al molde a menos tensión. En horno, el molde se coloca boca abajo sobre una bandeja y la cera escurre por su propio peso mientras la temperatura sube.

El riesgo del descerado es siempre el mismo: la cera se dilata antes de fundir, y si el molde sube de temperatura demasiado despacio esa dilatación lo agrieta desde dentro. Por eso, en cáscara cerámica, la entrada al horno se hace con el horno ya caliente, para que la capa exterior de cera funda de inmediato y libere presión.

Vaciado el molde, queda la calcinación. El molde se mantiene en el horno hasta temperaturas elevadas —del orden de setecientos grados en cáscara— con dos objetivos: quemar los restos de cera que impregnan las paredes y eliminar el agua, tanto la libre como la que forma parte de los compuestos. Un molde mal calcinado genera vapor en el momento de la colada, y ese vapor empuja al metal hacia atrás.

Señales de un molde preparado

  • Color claro y uniforme, sin manchas oscuras de carbón residual.
  • Ausencia de humo o de olor a cera al abrir el horno.
  • Sin grietas pasantes ni desconchados en las zonas de entrada.
  • Bocas limpias, sin fragmentos sueltos que puedan caer dentro.

El molde se cuela caliente. Colar sobre un molde frío multiplica el choque térmico, acelera la solidificación y deja secciones finas sin llenar.

05

Fusión de la aleación y temperatura de colada

Bronce es un nombre amplio. En fundición artística suele referirse a aleaciones de cobre con estaño y, muy a menudo, con zinc y plomo en proporciones menores, cada una con su carácter propio.

El estaño aporta dureza y da el tono cálido característico. El zinc mejora la fluidez y abarata la aleación, pero se evapora con facilidad a temperatura alta y ese humo blanco es señal de que se está perdiendo. El plomo, presente en algunas composiciones tradicionales, facilita el mecanizado y el cincelado; su manejo exige precauciones específicas de ventilación y limpieza. Las aleaciones llamadas estatuarias ajustan estos porcentajes buscando un compromiso entre llenado, acabado y respuesta a la pátina.

La fusión se hace en crisol, en hornos de gasóleo, de gas o de inducción. El orden de carga importa: primero los retornos y lingotes de mayor punto de fusión, y los componentes volátiles al final, ya bajo el baño líquido, para reducir pérdidas. Una vez fundido, se retira la escoria de la superficie con una espumadera y se desgasifica si el proceso lo requiere, porque el cobre líquido absorbe hidrógeno con facilidad y ese gas reaparece como porosidad fina al solidificar.

La temperatura decide el resto. El bronce funde en torno a los novecientos cincuenta o mil grados según composición, pero no se cuela ahí: se sobrecalienta para que llegue líquido al final del recorrido, con valores habituales entre mil cien y mil doscientos grados. Colar demasiado frío deja piezas incompletas y uniones frías visibles; colar demasiado caliente aumenta la contracción, quema la superficie del molde, oxida la aleación y agrava la porosidad.

Antes de inclinar el crisol

  1. Comprobar que el molde está caliente, asentado y calzado con arena seca.
  2. Verificar la temperatura del baño con pirómetro, no a ojo.
  3. Despejar el recorrido entre horno y molde, sin cables ni charcos.
  4. Revisar el equipo de protección completo de todos los participantes.
  5. Prever el metal sobrante: una colada se interrumpe mal y se reanuda peor.

La colada en sí dura segundos. Se vierte con chorro continuo, sin cortarlo, manteniendo la copa siempre llena para que el metal no arrastre aire ni escoria hacia dentro.

06

Enfriamiento y destrucción del molde

Después de la colada viene la parte más silenciosa del proceso. El molde debe enfriarse al aire, protegido de corrientes, durante un tiempo que depende del espesor: una pieza pequeña puede desmoldarse en unas horas, un grupo grande necesita esperar al día siguiente. Acelerar el enfriamiento con agua es tentador y casi siempre mala idea, porque introduce tensiones y puede provocar deformaciones o fisuras en secciones desiguales.

El molde es de un solo uso. La cáscara cerámica se rompe a martillo de goma y cincel romo, y sus restos se desprenden con relativa facilidad; el revestimiento macizo exige más trabajo y suele terminar con chorro de agua a presión o con arena. El macho interior es lo más laborioso: hay que sacarlo por las aberturas disponibles con varillas, agua y paciencia, y en piezas cerradas conviene haber previsto durante el moldeo por dónde saldrá.

Con la pieza limpia aparece el primer diagnóstico real. Se comprueba el llenado completo, se buscan rebabas en las juntas, poros en superficie, rechupes en los encuentros de secciones gruesas y desplazamientos del macho que hayan dejado paredes de espesor desigual. Es también el momento de retirar los clavos separadores que sujetaban el núcleo respecto a la cáscara.

07

Corte de bebederos y reparación de defectos

El árbol de colada se separa de la pieza con radial de disco fino, sierra o cizalla, dejando siempre un pequeño resalte que se rebaja después con muela y lima. Cortar al ras de golpe es el error más común: basta desviarse un milímetro para morder la superficie buena y abrir un trabajo de reconstrucción que no estaba previsto. El metal recuperado del árbol vuelve al crisol en la siguiente colada.

Los defectos de fundición se reparan por soldadura. Para el bronce se emplea habitualmente el procedimiento TIG con varilla de composición igual o muy próxima a la de la pieza, porque una varilla distinta se comportará de otro modo frente a los ácidos de la pátina y dejará una mancha permanente. El poro o rechupe se abre antes con fresa hasta llegar a metal sano; soldar sobre una cavidad sucia solo sella el problema por fuera.

Tipos de defecto y lectura habitual

Porosidad fina y dispersa
Suele apuntar a gas disuelto en el baño o a humedad remanente en el molde.
Rechupe localizado
Falta de alimentación en una zona gruesa: mazarota insuficiente o mal situada.
Junta fría
Dos frentes de metal que se encontraron ya pastosos; temperatura o velocidad de llenado bajas.
Rebaba en línea
Grieta del molde por la que el bronce se filtró; se elimina con muela y lima.
Falta de llenado en extremos
Sección de ataque escasa, respiradero ausente o molde demasiado frío.

08

Cincelado de la superficie y ensamblaje de partes

El cincelado es el trabajo que devuelve al bronce lo que el proceso le quitó. No consiste en pulir, sino en reconstruir sobre el metal la textura que existía en la cera.

Se trabaja con cinceles de punta, de bola y de estría, martillo de cincelador, limas de distintas tallas, fresas montadas en herramienta flexible y, cuando la superficie lo pide, cepillos y abrasivos. Las zonas soldadas se igualan primero; luego se persigue la continuidad, de modo que un observador no pueda señalar dónde estuvo la reparación. Contra la luz rasante es donde se ven las diferencias: una superficie que parece correcta de frente delata todas sus ondulaciones cuando se ilumina desde un lado.

Las piezas grandes casi nunca se funden de una vez. Se dividen en partes siguiendo líneas que el propio volumen sugiere —un pliegue, un cambio de plano, el borde de una forma— para que la unión quede disimulada. Cada parte se funde por separado y después se ensambla, normalmente con soldadura de penetración, comprobando alineación y aplomo antes de fijar nada de forma definitiva.

Orden de trabajo razonable

  1. Presentar las partes en seco y verificar ajustes y ángulos.
  2. Puntear la unión en varios puntos opuestos para repartir la tensión.
  3. Completar la soldadura por tramos, alternando lados y dejando enfriar.
  4. Rebajar el cordón hasta el nivel de la superficie contigua.
  5. Recuperar la textura sobre la zona intervenida y comprobarla a luz rasante.

Antes de patinar, la pieza debe estar completamente terminada. La pátina no oculta un defecto: lo resalta, porque cualquier variación de la superficie reacciona de otra manera a la química.

09

Pátina en caliente, pátina en frío

La pátina es una capa de compuestos formada sobre el metal, no una pintura depositada encima. De ahí que dependa tanto del estado de la superficie como de los productos empleados.

El punto de partida es siempre un bronce limpio y desengrasado. Restos de aceite, huellas de dedos o polvo de abrasivo crean zonas que no reaccionan y aparecen como manchas claras en cuanto se aplica la solución. El chorro de arena fina o un lavado enérgico con cepillo y detergente son preparaciones habituales.

En caliente

La pieza se calienta con soplete hasta una temperatura en la que el agua evapore al instante, y las soluciones se aplican en capas muy finas con pincel o pistola. El nitrato férrico tiende hacia marrones rojizos y tonos tierra; el sulfuro de potasio, conocido como hígado de azufre, oscurece hasta pardos y negros; el nitrato de cobre y las mezclas con cloruro de amonio producen los verdes. Las capas se superponen, cada una modificando la anterior, y el control depende del calor tanto como del producto: si el metal está demasiado frío, la solución se queda en la superficie sin reaccionar; si está demasiado caliente, el color vira y se craquela.

En frío

Aquí no se aplica calor. La solución actúa por contacto prolongado, y el procedimiento admite compresas húmedas, inmersión o aplicaciones repetidas a lo largo de días. Es más lento y menos inmediato de corregir, pero permite pátinas profundas, matices difíciles de obtener con soplete y resulta más manejable en piezas de gran tamaño, donde calentar uniformemente sería impracticable.

Criterios comunes a ambos métodos

  • Probar siempre en una muestra del mismo bronce y con el mismo acabado antes de tocar la pieza.
  • Trabajar con ventilación adecuada, guantes y protección ocular; muchas de estas sales son corrosivas.
  • Construir el color por capas finas, no por saturación en una sola pasada.
  • Anotar diluciones, número de aplicaciones y tiempos: una pátina que no se registra no se repite.
  • Neutralizar y aclarar cuando el procedimiento lo requiera, y dejar secar por completo.

10

Protección con cera y conservación

Una pátina sin sellar sigue evolucionando. La cera es la barrera más habitual porque protege sin cambiar demasiado el aspecto, se aplica con medios sencillos y, sobre todo, es reversible: puede retirarse con disolventes suaves sin dañar la capa que hay debajo. Las ceras microcristalinas son las más utilizadas en conservación por su estabilidad y su escasa tendencia a amarillear.

Se aplica sobre la pieza ligeramente templada, en capa fina y con pincel o paño, dejando que penetre antes de lustrar con cepillo suave. Dos manos delgadas protegen mejor que una gruesa, que tiende a acumularse en los huecos y a formar velos blancos. En interiores, una revisión anual suele bastar; en exterior, la exposición a lluvia, sol y contaminación acorta mucho ese intervalo y obliga a reponer la protección con más frecuencia.

Mantenimiento sensato de una pieza terminada

  • Quitar el polvo con brocha suave y seca, sin productos de limpieza domésticos.
  • Evitar abrasivos, estropajos y limpiametales: eliminan la pátina en una pasada.
  • Manipular con guantes; el sudor de las manos ataca el bronce y deja marcas persistentes.
  • Vigilar humedades por goteo y sales en la base, sobre todo en piezas al aire libre.
  • Ante alteraciones de color extensas o puntos verdes activos, consultar con un conservador antes de intervenir.

Con esto se cierra el recorrido. Entre el primer molde de silicona y la última mano de cera pueden pasar semanas, y en piezas grandes bastantes meses; la mayor parte de ese tiempo no transcurre junto al horno, sino en las etapas discretas que lo preceden y lo siguen.

11

Escribir a Lonure

Lonure es un proyecto editorial independiente dedicado a documentar los procedimientos de la fundición artística de bronce. No presta servicios de fundición ni vende piezas: publica textos.

Si detecta un error, quiere matizar una descripción técnica o proponer un tema que encaje con el contenido del sitio, puede escribir al correo del proyecto. Es la única vía de contacto y no requiere ningún formulario.

Correo del proyecto

[email protected]